Der Kernproduktionsprozess von feuerverzinkten Jochblechen dreht sich um „Substratverarbeitung → Oberflächenvorbehandlung → Feuerverzinkung → Nachbehandlung → Inspektion und Versand“. Jeder Schritt erfordert eine strenge Kontrolle der Präzision, Sauberkeit und Beschichtungsqualität, um die mechanischen Eigenschaften, Korrosionsbeständigkeit und Kompatibilität der Verbindungsplatten sicherzustellen. Die spezifischen Schritte sind wie folgt:
Auswahl des Substrats: Wählen Sie basierend auf dem Spannungsniveau (110 kV/220 kV/500 kV/UHV) und der Nennlast der Verbindungsplatte niedriglegierte hochfeste Stahlplatten oder Schmiedeteile aus, die den Standards wie GB/T 700 (Q235) und GB/T 1591 (Q345) entsprechen, um sicherzustellen, dass die Zug- und Scherfestigkeit des Substrats selbst den Standards entspricht (um spätere Brüche aufgrund von Defekten im Substrat zu vermeiden).
Materialschneiden: Mittels CNC-Brennschneiden, Plasmaschneiden oder Laserschneiden wird die Stahlplatte entsprechend der Form (rechteckig, dreieckig, Y-Form usw.) der Verbindungsplatten-Konstruktionszeichnungen in Rohlinge geschnitten. Hauptanforderungen: Die Schnittkanten müssen flach und frei von Graten, Rissen oder Oxidrückständen sein und der Maßfehler muss innerhalb von ±1 mm liegen (um die Genauigkeit der nachfolgenden Bearbeitung sicherzustellen).
Stanzen: Bei dicken Blechen oder Typen mit hohen Spannungsanforderungen müssen die Rohlinge nach dem Schneiden in eine Schmiede- oder Stanzpresse gelegt und durch Gesenkschmieden geformt werden, um die inneren Körner des Metalls zu verfeinern und die Gesamtfestigkeit zu verbessern.
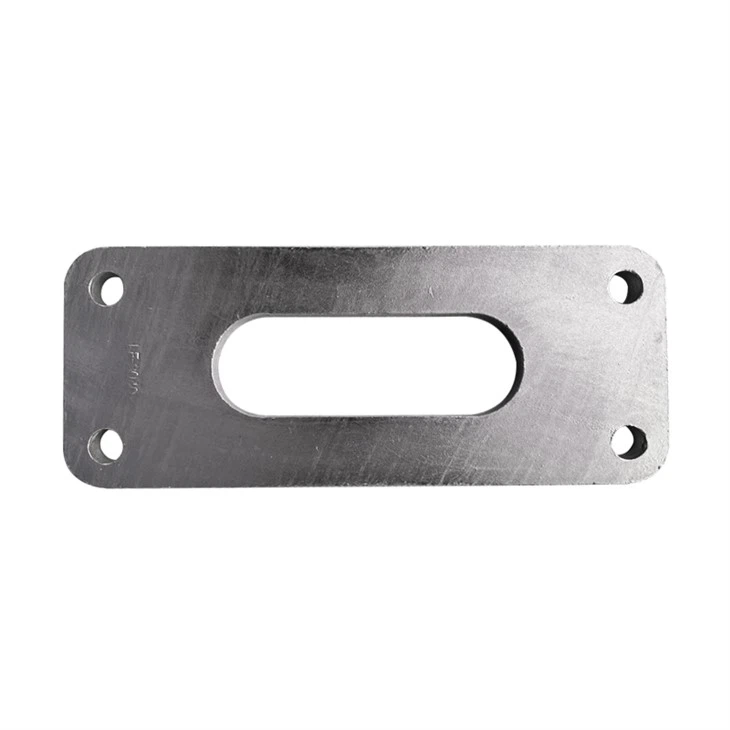
Bearbeitungslöcher: Mithilfe von CNC-Bohrmaschinen oder Bearbeitungszentren werden Bolzenlöcher, Aufhängelöcher und andere Verbindungsschnittstellen der feuerverzinkten Jochplatten gemäß den Zeichnungen präzise bearbeitet. Die Lochdurchmessertoleranz liegt innerhalb der Güteklasse H12 (±0,15 mm) und der Lochabstandsfehler beträgt höchstens ±0,5 mm, um eine präzise Übereinstimmung mit Schrauben von Isolatoren, Klemmen und anderen Hardware zu gewährleisten. Die Lochkanten sind abgerundet (R größer oder gleich 2 mm), um Spannungskonzentrationen durch scharfe Kanten zu vermeiden und eine Beschichtungsbildung beim Verzinken zu verhindern.
Kantenschleifen: Schleifen Sie die Schnittkanten, Öffnungen und Oberflächen der Verbindungsplatte mit einer Schleifscheibe oder Poliermaschine, um Grate, Grate und Bearbeitungsspuren zu entfernen; Verformte Teile umformen und korrigieren, um sicherzustellen, dass der Ebenheitsfehler der Verbindungsplatte kleiner oder gleich 2 mm/m ist.
Alkalisches Entfetten: Tauchen Sie die Verbindungsplatte 10–20 Minuten lang in einen alkalischen Entfettungstank bei 60–80 Grad, um Oberflächenöl, Schneidflüssigkeit und Staub zu entfernen. Gründlich mit klarem Wasser abspülen, um sicherzustellen, dass keine Ölrückstände zurückbleiben. Beizen zur Rostentfernung: Tauchen Sie die entfettete Verbindungsplatte 15–30 Minuten lang in einen Beizbehälter mit 15–20 %iger Salzsäure, um Oberflächenoxidablagerungen, Rost und rollenden Oxidfilm zu entfernen. Während des Beizens regelmäßig umrühren, um eine unvollständige Rostentfernung an bestimmten Stellen zu vermeiden.
Flussmittelbehandlung: Legen Sie die gespülte Platte in ein Flussmittelbad bei 70–80 Grad und tauchen Sie sie 3–5 Minuten lang ein, um einen gleichmäßigen Flussmittelfilm auf der Oberfläche zu bilden. Dieser Film kann die Luft isolieren und eine sekundäre Oxidation des Substrats verhindern; Es reduziert auch die Oberflächenspannung der Zinkflüssigkeit, sodass die Zinkflüssigkeit die Oberfläche des Substrats gleichmäßig bedecken kann.
Zink-Tauchbehandlung: Stellen Sie die getrocknete Verbindungsplatte mit einem speziellen Aufhänger senkrecht in die Zinkflüssigkeit und tauchen Sie sie 3-5 Minuten lang ein, um sicherzustellen, dass die Zinkflüssigkeit die Oberfläche des Substrats vollständig benetzt und eine metallurgisch gebundene Zink-Eisenlegierungsschicht + reine Zinkschicht-Verbundstruktur bildet. Dies ist auch der wichtigste Prozess bei feuerverzinkten Jochblechen.
Kontrollierte Zinkkühlung: Die in Zink-eingetauchten Platten werden langsam aus der Zinkflüssigkeit gehoben und überschüssige Zinkflüssigkeit auf der Oberfläche wird durch einen vibrierenden Aufhänger oder ein Luftmesser abgeblasen, um die Beschichtungsdicke zu kontrollieren; Anschließend werden sie zur schnellen Abkühlung in einen Kühlwassertank gegeben, wodurch die Beschichtungskristalle verfeinert und die Härte und Verschleißfestigkeit verbessert werden.
Reinigen und Polieren: Reinigen Sie nach dem Abkühlen die Zinkknötchen, Zinknarben und Befestigungsspuren auf der Oberfläche der feuerverzinkten Jochplatten mit einer Drahtbürste oder einer Schleifscheibe, um eine glatte Oberfläche zu gewährleisten. Führen Sie eine sekundäre Reinigung der Öffnungen durch, um zu verhindern, dass sich eine Beschichtung ansammelt, die das Einsetzen des Bolzens beeinträchtigt.